nuovo blog
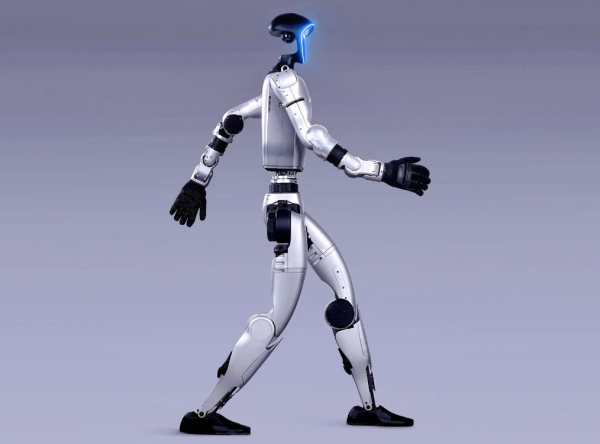
Un robot umanoide può contenere centinaia di componenti strutturali e di trasmissione. In tutto il settore, continuano a presentarsi due errori nella selezione dei materiali, ed entrambi possono essere costosi:
Risparmiare sui materiali speciali quando sono effettivamente necessari
—Ad esempio, l'utilizzo di PA66-GF30 per una staffa vicino a un motore può portare a deformazione viscosa, variazioni dimensionali e deriva della posizione in caso di esposizione prolungata ad alte temperature.
Utilizzare materiali speciali dove non sono effettivamente necessari
—Ad esempio, l'utilizzo di PEEK per un alloggiamento non portante. Le prestazioni del materiale sono eccessive per l'applicazione, mentre il costo della distinta base (BOM) può aumentare drasticamente.
Il PPA (poliftalamide), comunemente noto come nylon ad alta temperatura, si colloca esattamente tra questi due estremi. Non è semplicemente un "nylon più costoso" né un "PEEK più economico". Ha una sua posizione chiaramente definita nella selezione dei materiali.
Questo articolo spiega esattamente dove si colloca il PPA: quali componenti sono adatti al PPA, dove il suo utilizzo rappresenterebbe una sovraspecificazione, nonché la sua finestra di lavorazione e i requisiti chiave di validazione.
Il PPA è una poliammide semi-aromatica. A differenza dei nylon convenzionali come PA6 e PA66, che hanno catene molecolari prevalentemente alifatiche, il PPA incorpora segmenti di diacido aromatico, come l'acido tereftalico e l'acido isoftalico.
Gli anelli benzenici rigidi e la minore densità di gruppi polari portano a tre cambiamenti simultanei:
| Proprietà | PA66 | PPA-LGF | Tendenza |
|---|---|---|---|
| Punto di fusione | Circa 260°C | 320–350°C | Significativamente più alto |
| Temperatura di esercizio a lungo termine | Circa 100–120°C | 150–180°C | Aumentata di 30–50°C |
| HDT (1,82 MPa) | Circa 240–250°C | 308°C | Aumentata |
| Assorbimento d'acqua all'equilibrio (23°C / 50% UR) | Circa 2% | Circa 0,3% | Ridotto a circa 1/4 |
| Contenuto di umidità prima della lavorazione | ≤0,20% | ≤0,01% | Requisito molto più rigoroso |
In base alle condizioni operative, il PPA offre quattro aree di applicazione chiave ad alto valore:
La temperatura operativa continua attorno ai motori è solitamente compresa nell'intervallo 80–120°C. I nylon rinforzati convenzionali possono subire scorrimento viscoso e deriva dimensionale durante il funzionamento a lungo termine in questo intervallo di temperatura, mentre la precisione di posizionamento dei supporti dei sensori influisce direttamente sui risultati di calibrazione.
Grazie al suo elevato HDT e al basso assorbimento d'acqua, il PPA è una scelta di materiale adatta per queste applicazioni.
Una delle applicazioni più consolidate per il PPA sono i connettori SMT. Il materiale deve resistere alla saldatura a rifusione senza piombo, dove le temperature di picco possono raggiungere circa 260°C, senza formare bolle o deformarsi. Dopo la saldatura, deve anche mantenere una spaziatura di contatto stabile in ambienti umidi.
Gli stessi requisiti si applicano ai connettori, ai connettori ad alta tensione e ai componenti di supporto PCB all'interno dello scomparto di controllo elettronico di un robot.
Questa è stata una delle aree applicative in più rapida crescita per il PPA negli ultimi anni.PPA rinforzato con fibre di vetro lunghe può raggiungere livelli di resistenza alla trazione superiori a 240 MPa, con una densità di circa 1.56 g/cm³, rendendolo circa il 40% più leggero dell'alluminio in base al confronto della densità.
Il valore chiave non è semplicemente la resistenza assoluta, ma la catena di vantaggi che deriva dalla riduzione del peso e, di conseguenza, dall'abbassamento del carico sul motore.
Gli attuatori per mani destre hanno solitamente corse brevi, alte frequenze di reciprocità e requisiti di gioco ristretti. Ciò pone richieste simultanee di resistenza all'usura e stabilità dimensionale.
Per questi componenti, la selezione del materiale dovrebbe utilizzare la ritenzione dimensionale dopo cicli alternati ripetuti come criterio di valutazione chiave, piuttosto che fare affidamento esclusivamente sulle proprietà iniziali del materiale.
È qui che il PPA viene più facilmente utilizzato in modo errato. Il PPA rinforzato offre elevata resistenza e rigidità, ma non possiede proprietà autolubrificanti intrinseche. La sua resistenza all'usura e il coefficiente di attrito sono generalmente meno favorevoli rispetto a quelli del PEEK o del POM.
Se il PPA viene selezionato per coppie di attrito all'interno di un giunto — come cuscinetti, superfici di ingranamento o boccole — semplicemente presupponendo che "la resistenza sia sufficiente", l'usura e l'aumento del gioco possono verificarsi relativamente in fretta.
Le interfacce di attrito sono servite meglio da sistemi in PEEK o PEEK+PTFE, mentre il POM può essere preso in considerazione per componenti a basso carico e bassa rumorosità. Il PPA appartiene alle strutture portanti, non all'interfaccia di attrito.
Il PPA ha un tasso di assorbimento dell'acqua molto più basso del PA66, ma non è a prova di umidità. Un tasso di assorbimento dell'acqua dello 0,3–0,5% corrisponde a una variazione dimensionale di circa 0,15–0,25 mm su una campata di 50 mm (stima ingegneristica, assumendo una variazione dimensionale proporzionale).
Per applicazioni come componenti di accoppiamento di giunti e interassi di ingranaggi, questo livello di variazione dimensionale può essere sufficiente a consumare il gioco di assemblaggio disponibile.
Il divario di prezzo tra PEEK e PPA può essere di diverse volte. La logica di risparmio dei costi della selezione dei materiali a livelli consiste nel riservare il PEEK alle applicazioni in cui è veramente necessario, piuttosto che sostituirlo su tutta la linea.
Il PPA ha una finestra di lavorazione molto più stretta del PA66. Anche con lo stesso grado, diverse condizioni di lavorazione possono portare a pezzi con prestazioni significativamente differenti.
| Processo | Direzione di controllo | Conseguenze di uno scarso controllo |
|---|---|---|
| Essiccazione | L'essiccazione con deumidificazione è essenziale. Il contenuto di umidità deve essere ridotto a un livello molto basso, molto più rigoroso rispetto al PA66, con un punto di rugiada intorno a −40°C. | Scissione idrolitica della catena ad alte temperature → pezzi fragili, striature argentee e bolle |
| Temperatura di fusione | Più alta di quella del nylon convenzionale; impostare in base al sistema di materiale specifico e non superare il limite superiore raccomandato. | Troppo bassa → plastificazione insufficiente; troppo alta → degradazione termo-ossidativa e scolorimento |
| Tempo di permanenza | Mantenere il più breve possibile, con controllo su una scala di minuti. | Riduzione del peso molecolare e punti neri |
| Temperatura dello stampo | Un'alta temperatura dello stampo è un prerequisito, specialmente per i componenti di precisione. | Bassa temperatura dello stampo → cristallinità insufficiente → post-ritiro, imbarcamento, deriva dimensionale e scarsa lucentezza superficiale |
| Pressione di mantenimento | Mantenere entro l'intervallo medio appropriato in base allo spessore della parete ed evitare il sovraccarico. | Troppo alta → stress residuo; troppo bassa → segni di ritiro e vuoti |
| Ricottura | La ricottura di distensione dopo lo stampaggio è raccomandata per i componenti di precisione. | Stress interno residuo → deformazione graduale dopo l'assemblaggio |
| Rimacinato | Controllare il rapporto di rimacinato e asciugare accuratamente il materiale prima della lavorazione. | Riduzione cumulativa del peso molecolare; non raccomandato per componenti ad affidabilità critica |
Per i materiali semicristallini, la cristallinità è fortemente influenzata dalla temperatura dello stampo. Un pezzo stampato a una temperatura dello stampo troppo bassa può sembrare a posto dopo l'estrazione, ma le sue dimensioni possono continuare a cambiare dopo l'assemblaggio.
Molti reclami riguardanti l'"instabilità dimensionale del PPA" derivano in realtà da una temperatura dello stampo insufficiente piuttosto che dalla variazione del lotto di materiale.
Dopo il rinforzo con fibra di vetro o fibra di carbonio, la differenza di ritiro tra la direzione di flusso e la direzione trasversale può diventare significativa. L'orientamento delle fibre è influenzato anche dalla posizione del punto di iniezione e dalla velocità di taglio.
Per questi componenti, è necessario eseguire un'analisi del flusso nello stampo e incorporare un'adeguata compensazione del ritiro nella progettazione dello stampo.La semplice regolazione dei parametri di stampaggio potrebbe non essere sufficiente per riportare il pezzo entro le tolleranze.
Seguici :


-- ricevi aggiornamenti con gli ultimi argomenti
 e-mail
 italiano
 English
 français
 Deutsch
 русский
 español
 português
 العربية
 日本語
 한국의
 中文