nuovo blog
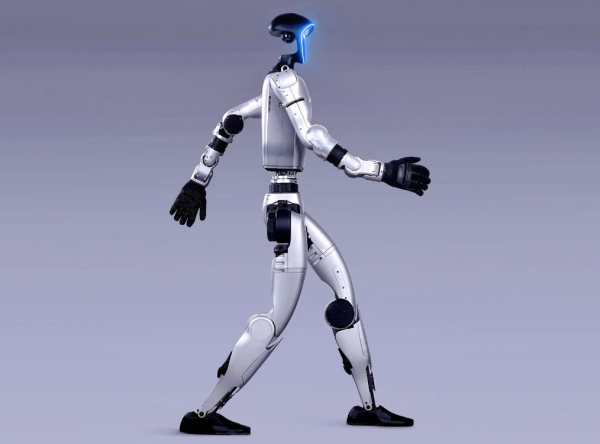
Un robot umanoide può contenere centinaia di componenti strutturali e di trasmissione. Nell'intero settore, si ripetono due errori nella scelta dei materiali, entrambi potenzialmente molto costosi:
Risparmiare sui materiali speciali quando sono effettivamente necessari.
—Ad esempio, l'utilizzo di PA66-GF30 per una staffa in prossimità di un motore può causare deformazioni da scorrimento viscoso, variazioni dimensionali e spostamenti di posizione in caso di esposizione prolungata ad alte temperature.
Utilizzare materiali speciali laddove non sono effettivamente necessari
—Ad esempio, l'utilizzo del PEEK per un involucro non portante. Le prestazioni del materiale sono eccessive per l'applicazione, mentre il costo della distinta base può aumentare drasticamente.
PPA (poliftalamide), comunemente noto comenylon ad alta temperaturaSi colloca esattamente tra questi due estremi. Non è semplicemente "nylon più costoso" né "PEEK più economico". Ha una sua posizione ben definita nella scelta dei materiali.
Questo articolo spiega nel dettaglio dove si colloca PPA: quali componenti sono adatti a PPA, in quali casi il suo utilizzo rappresenterebbe una sovradimensionamento, nonché la sua finestra di elaborazione e i principali requisiti di validazione.
Il PPA è una poliammide semi-aromatica. A differenza dei nylon convenzionali come il PA6 e il PA66, che presentano catene molecolari prevalentemente alifatiche, il PPA incorpora segmenti di acidi aromatici, come l'acido tereftalico e l'acido isoftalico.
Gli anelli benzenici rigidi e la minore densità di gruppi polari determinano tre cambiamenti simultanei:
| Proprietà | PA66 | PPA-LGF | Tendenza |
|---|---|---|---|
| Punto di fusione | Circa 260 °C | 320–350 °C | Significativamente più alto |
| temperatura di esercizio a lungo termine | Circa 100–120 °C | 150–180°C | Aumento di 30–50°C |
| HDT (1,82 MPa) | Circa 240–250 °C | 308 °C | Aumentato |
| Assorbimento d'acqua all'equilibrio (23 °C / 50% UR) | Circa il 2% | Circa lo 0,3% | Ridotto a circa 1/4 |
| Contenuto di umidità prima della lavorazione | ≤0,20% | ≤0,01% | Requisiti molto più severi |
In base alle condizioni operative, PPA offre quattro aree di applicazione chiave ad alto valore aggiunto:
La temperatura di esercizio continua intorno ai motori è tipicamente compresa tra 80 e 120 °C. I nylon rinforzati convenzionali possono subire deformazioni viscose e variazioni dimensionali durante il funzionamento prolungato in questo intervallo di temperatura, mentre la precisione di posizionamento delle staffe dei sensori influisce direttamente sui risultati della calibrazione.
Grazie alla sua elevata temperatura di transizione duttile-fragile (HDT) e al basso assorbimento d'acqua, il PPA rappresenta un materiale adatto per queste applicazioni.
Una delle applicazioni più consolidate per il PPA è quella dei connettori SMT. Il materiale deve resistere alla saldatura a rifusione senza piombo, dove le temperature di picco possono raggiungere circa 260 °C, senza formare bolle o deformazioni. Dopo la saldatura, deve inoltre mantenere una spaziatura stabile dei contatti in ambienti umidi.
Gli stessi requisiti si applicano ai connettori, ai connettori ad alta tensione e ai componenti di supporto per circuiti stampati all'interno del vano di controllo elettronico di un robot.
Negli ultimi anni, questo è stato uno dei settori di applicazione del PPA a più rapida crescita.PPA rinforzato con fibre di vetro lunghepuò raggiungere livelli di resistenza alla trazione superiori240 MPa, con una densità di circa1,56 g/cm³, risultando circa il 40% più leggero dell'alluminio, in base al confronto di densità.
Il valore fondamentale non risiede semplicemente nella potenza assoluta, ma nella catena di benefici che deriva dalla riduzione del peso e, di conseguenza, dalla diminuzione del carico sul motore.
Gli attuatori manuali di precisione presentano in genere corse brevi, elevate frequenze di movimento alternato e requisiti di tolleranza ristretti. Ciò impone contemporaneamente requisiti di resistenza all'usura e stabilità dimensionale.
Per questi componenti, la selezione del materiale dovrebbe essere utilizzatamantenimento dimensionale dopo ripetuti cicli alternaticome criterio di valutazione chiave, piuttosto che basarsi esclusivamente sulle proprietà iniziali del materiale.
È proprio in questo ambito che il PPA viene più facilmente utilizzato in modo improprio. Il PPA rinforzato offre elevata resistenza e rigidità, ma non possiede proprietà autolubrificanti intrinseche. La sua resistenza all'usura e il coefficiente di attrito sono generalmente meno favorevoli rispetto a quelli del PEEK o del POM.
Se per le coppie di attrito all'interno di un giunto, come cuscinetti, superfici di ingranamento o boccole, si sceglie il PPA (Precision Protection Analysis) semplicemente presumendo che "la resistenza sia sufficiente", l'usura e l'aumento del gioco possono verificarsi in tempi relativamente brevi.
Le interfacce di attrito sono meglio gestite da sistemi in PEEK o PEEK+PTFE, mentre il POM può essere considerato per componenti a basso carico e bassa rumorosità. Il PPA è adatto per strutture portanti, non per le interfacce di attrito.
Il PPA ha un tasso di assorbimento d'acqua molto inferiore rispetto al PA66, ma non è impermeabile all'umidità. Un tasso di assorbimento d'acqua dello 0,3-0,5% corrisponde a una variazione dimensionale di circa 0,15-0,25 mm su una campata di 50 mm (stima ingegneristica, ipotizzando una variazione dimensionale proporzionale).
Per applicazioni quali l'accoppiamento di componenti e le distanze tra i centri degli ingranaggi, questo livello di variazione dimensionale può essere sufficiente a consumare il gioco di assemblaggio disponibile.
La differenza di prezzo tra PEEK e PPA può essere considerevole. La logica di risparmio nella selezione dei materiali a livelli differenziati consiste nel riservare il PEEK alle applicazioni in cui è realmente necessario, piuttosto che sostituirlo indiscriminatamente.
Il PPA ha una finestra di lavorazione molto più ristretta rispetto al PA66. Anche con la stessa qualità, diverse condizioni di lavorazione possono portare a pezzi con prestazioni significativamente diverse.
| Processo | Direzione di controllo | Conseguenze di un controllo inadeguato |
|---|---|---|
| Asciugatura | L'asciugatura con deumidificazione è essenziale. Il contenuto di umidità deve essere ridotto a un livello molto basso, molto più rigoroso rispetto al PA66, con un punto di rugiada intorno a−40°C. | Scissione idrolitica della catena ad alte temperature → parti fragili, striature argentee e bolle |
| Temperatura di fusione | Superiore a quella del nylon convenzionale; impostata in base al sistema di materiali specifico e non superare il limite massimo raccomandato. | Troppo basso → plastificazione insufficiente; troppo alto → degradazione termo-ossidativa e scolorimento |
| Tempo di residenza | Mantienilo il più breve possibile, con controllo su unscala dei minuti. | Riduzione del peso molecolare e macchie nere |
| Temperatura dello stampo | Una temperatura elevata dello stampo è un prerequisito, soprattutto per i componenti di precisione. | Bassa temperatura dello stampo → cristallinità insufficiente → post-ritiro, deformazione, deriva dimensionale e scarsa lucentezza superficiale |
| Pressione di mantenimento | Attenersi al valore medio appropriato in base allo spessore della parete ed evitare di riempire eccessivamente. | Troppo alto → tensioni residue; troppo basso → avvallamenti e vuoti |
| Ricottura | Per i componenti di precisione si raccomanda un trattamento di ricottura di distensione dopo lo stampaggio. | Tensione interna residua → deformazione graduale dopo l'assemblaggio |
| Rimacinare | Controllare il rapporto di macinazione e asciugare accuratamente il materiale prima della lavorazione. | Riduzione cumulativa del peso molecolare; sconsigliato per componenti critici per l'affidabilità. |
Per i materiali semicristallini, la cristallinità è fortemente influenzata dalla temperatura dello stampo. Un pezzo stampato a una temperatura troppo bassa può apparire perfetto dopo l'estrazione dallo stampo, ma le sue dimensioni possono continuare a variare dopo l'assemblaggio.
Molte lamentele riguardo a "Instabilità dimensionale PPA"In realtà, il problema deriva da una temperatura dello stampo insufficiente piuttosto che da variazioni tra i lotti di materiale.
Dopo la fibra di vetro orinforzo in fibra di carbonioLa differenza di contrazione tra la direzione del flusso e la direzione trasversale può diventare significativa. Anche l'orientamento delle fibre è influenzato dalla posizione del gate e dalla velocità di taglio.
Per questi componenti, è necessario effettuare un'analisi del flusso di stampaggio e integrare un'adeguata compensazione del ritiro nella progettazione dello stampo.La semplice regolazione dei parametri di stampaggio potrebbe non essere sufficiente a riportare il pezzo entro le tolleranze.
Seguici :


-- ricevi aggiornamenti con gli ultimi argomenti
 e-mail
 italiano
 English
 français
 Deutsch
 русский
 español
 português
 العربية
 日本語
 한국의
 中文