 e-mail
 italiano
 English
 français
 Deutsch
 русский
 español
 português
 العربية
 日本語
 한국의
 中文


Nella lavorazione dei polimeri, il punto di fusione e la temperatura di transizione vetrosa (Tg) vengono spesso confusi in officina. Ma quale ruolo svolgono effettivamente questi due punti di transizione critici nella regolazione del processo e nella modifica del materiale?
Comprendere le basi: con quale tipo di plastica state lavorando?
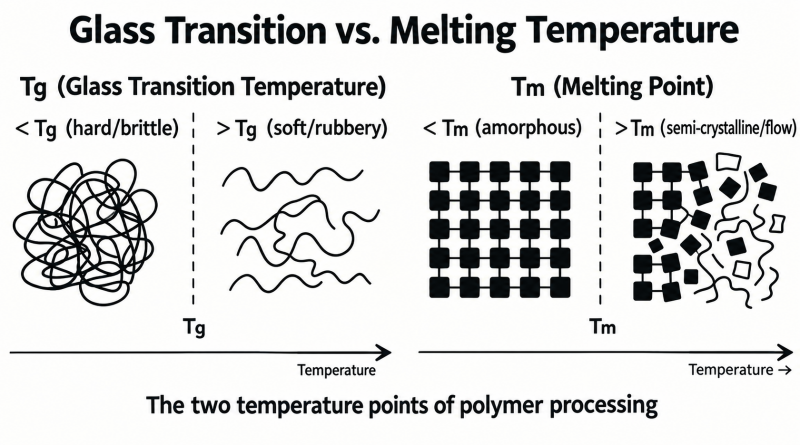
La confusione tra queste due temperature deriva spesso dall'incapacità di distinguere tra diverse strutture polimeriche. In termini di struttura fisica, le plastiche sono generalmente suddivise in due categorie principali:
Plastiche amorfe
La prima categoria è costituita da plastiche completamente amorfe, come PS, PMMA, PC, PVC e ABS. Le loro catene molecolari sono disposte in una struttura disordinata e aggrovigliata, senza regioni cristalline regolarmente ordinate. Pertanto, possiedono una temperatura di transizione vetrosa (Tg), ma nessun vero punto di fusione (Tm).
Nella pratica, potreste sentir dire che il "punto di fusione del PC" è superiore a 200°C. Tecnicamente, questo concetto è descritto più accuratamente in termini di temperatura di flusso (Tf) o temperatura di flusso di lavorazione. Non concentratevi troppo sulla ricerca di un vero Tm nella scheda tecnica del materiale.
Plastiche semi-cristalline
La seconda categoria è rappresentata da plastiche semi-cristalline, come PE, PP, PA, PET, POM e i gradi cristallini di PLA. La loro struttura interna è costituita sia da regioni cristalline regolarmente ordinate che da regioni amorfe disordinate. Di conseguenza, possiedono sia la Tg che la Tm.
Una volta compresa questa distinzione, i diversi ruoli di queste due temperature diventano molto più facili da cogliere.
Tg (temperatura di transizione vetrosa): quando le catene polimeriche iniziano a "stirarsi"
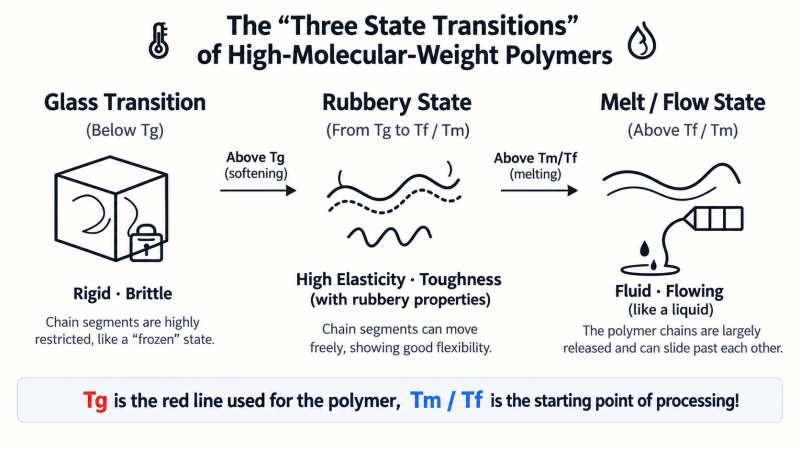
A livello microscopico, quando la temperatura è inferiore alla Tg, la struttura molecolare del materiale è essenzialmente bloccata in posizione. Macroscopicamente, la plastica si comporta come un materiale duro, fragile e simile al vetro.
Una volta che la temperatura sale al di sopra della Tg, i segmenti locali delle catene polimeriche acquisiscono sufficiente energia termica per muoversi in modo cooperativo. Il materiale passa da uno stato vetroso rigido a uno stato gommoso più flessibile ed elastico.
Nella lavorazione pratica, la Tg ha tre implicazioni principali.
1. La Tg e la temperatura di esercizio delle plastiche amorfe
Innanzitutto, stabilisce un limite di temperatura pratico per le plastiche amorfe. L'ABS ha una Tg di circa 100°C, mentre il PC ha una Tg di circa 145°C. Se un componente in PC opera a 130°C, si sta avvicinando alla sua temperatura di transizione vetrosa e potrebbe perdere rigidità, subire scorrimento viscoso (creep) o deformarsi sotto carico. Per le plastiche amorfe, la Tg è un importante punto di riferimento per determinare la temperatura massima di esercizio.
2. La Tg e la resistenza agli urti a basse temperature
In secondo luogo, influenza la capacità delle plastiche semi-cristalline di rimanere tenaci o di diventare fragili alle basse temperature. Il PE ha una Tg ben al di sotto di 0°C, mentre il PP ha tipicamente una Tg compresa tra circa −10°C e 0°C. A temperatura ambiente (25°C), le loro regioni amorfe si trovano al di sopra della Tg e rimangono flessibili, contribuendo alla loro tenacità e resistenza agli urti.
Tuttavia, se un secchio in PP viene lasciato all'aperto durante un inverno gelido nel nord-est della Cina, la temperatura potrebbe scendere al di sotto della sua Tg. La mobilità molecolare diminuisce e il secchio potrebbe diventare più fragile e rompersi all'impatto. Al contrario, il normale PLA non cristallino ha una Tg di circa 55–60°C. A temperatura ambiente, rimane al di sotto della Tg ed è relativamente rigido e fragile. Se lasciato alla luce diretta del sole sul cruscotto di un'auto in estate, potrebbe riscaldarsi oltre la Tg e ammorbidirsi o deformarsi.
3. La Tg e le condizioni di sformatura e di essiccazione
Terzo, la Tg è un fattore importante nella sformatura e nell'essiccazione. Durante il raffreddamento, se la superficie del pezzo non si è raffreddata al di sotto della Tg, potrebbe essere ancora troppo morbida per resistere alle forze di estrazione, con conseguente deformazione o sbiancamento. Allo stesso modo, se le temperature di essiccazione sono impostate troppo alte rispetto alla Tg, i granuli potrebbero ammorbidirsi, diventare appiccicosi e agglomerarsi in una massa solida all'interno della tramoggia.
Tm (punto di fusione): il punto in cui la struttura cristallina si rompe
Il punto di fusione è una distinta caratteristica di transizione delle plastiche semi-cristalline. Le loro regioni cristalline contengono strutture compatte e ordinate tenute insieme da forti interazioni intermolecolari. Quando il materiale raggiunge la Tm, queste strutture cristalline si fondono e il solido passa allo stato fuso.
Nella lavorazione pratica, la Tm influenza direttamente due aspetti critici della configurazione della macchina.
1. Viscosità del fuso e stampaggio ad iniezione
Innanzitutto, la viscosità del fuso può calare drasticamente in prossimità della Tm. Man mano che le plastiche amorfe si riscaldano, la loro viscosità generalmente diminuisce in modo graduale, un po' come uno sciroppo denso che diventa più fluido. I materiali semi-cristallini, come PA66 e POM, si comportano diversamente: una volta che la temperatura sale al di sopra della Tm, le loro regioni cristalline si fondono e il loro comportamento di flusso può cambiare radicalmente in un intervallo di temperatura relativamente ristretto.
La sezione di compressione della vite deve fornire calore e taglio sufficienti a garantire una fusione completa. Tuttavia, una volta che il fuso diventa altamente fluido, una forza di chiusura dello stampo inadeguata o un accoppiamento imperfetto dello stampo possono portare a un'estesa bava durante l'iniezione.
2. Tm e temperatura minima di lavorazione
In secondo luogo, la Tm definisce un limite di temperatura inferiore critico per la lavorazione delle plastiche semi-cristalline. L'ugello e le zone anteriori del cilindro devono essere sufficientemente caldi da mantenere il fuso completamente allo stato fuso. Se la temperatura scende anche solo di pochi gradi al di sotto dell'intervallo di lavorazione richiesto, potrebbero formarsi cristalli o accumularsi materiale parzialmente solidificato, causando l'otturazione dell'ugello, difetti da colata fredda e una ridotta resistenza agli urti nel pezzo finito.
Consiglio di lavorazione: Come regola generale iniziale, le temperature di lavorazione vengono spesso impostate da 20 a 50°C al di sopra della Tm, a seconda del grado del polimero, della viscosità del fuso, del tempo di permanenza e delle condizioni di lavorazione. Seguite sempre la finestra di lavorazione consigliata dal fornitore del materiale.
Considerazioni finali
Una volta compresi i ruoli di Tm e Tg, l'impostazione dei profili di temperatura del cilindro, delle condizioni di essiccazione e delle temperature dello stampo diventa molto più logica. Queste due temperature di transizione forniscono una base per prendere decisioni di lavorazione informate e ottimizzare le prestazioni dei polimeri modificati.